Қай көмекші газды пайдалану керек?
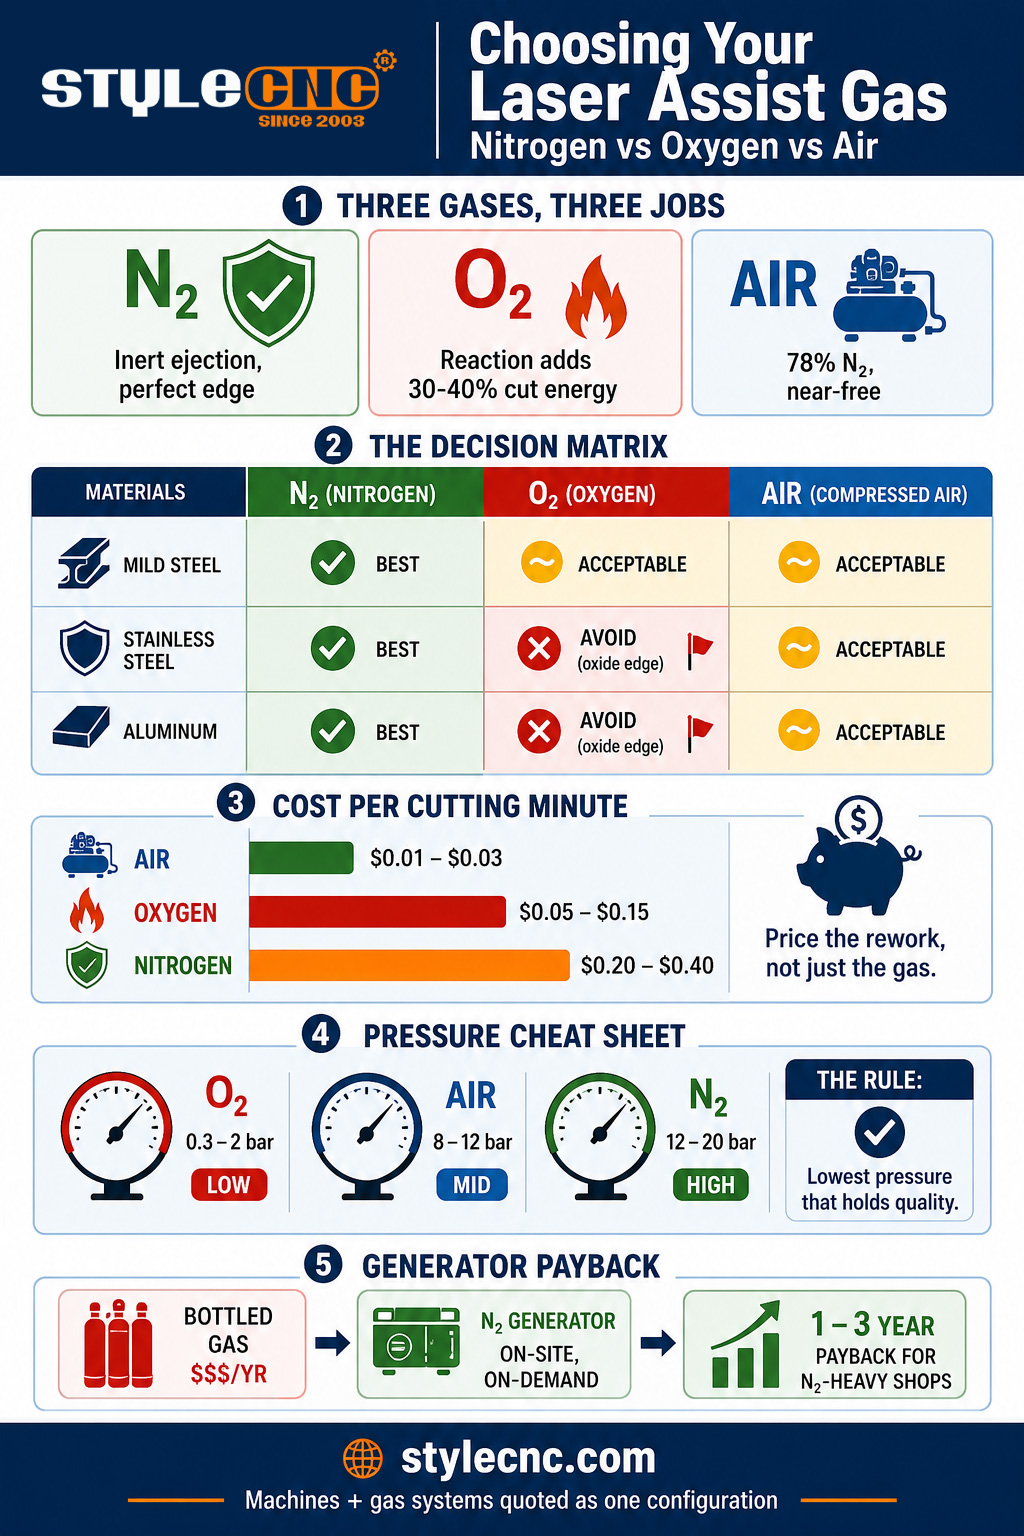
6 мм-ден асатын көміртекті болат үшін оттегін пайдаланыңыз, мұнда оның экзотермиялық реакциясы төмен қысымда және төмен бағамен кесу энергиясын қосады. Тот баспайтын болат, алюминий және оксидсіз және дәнекерлеуге дайын болуы керек кез келген жиек үшін 12-ден 20 барға дейін азотты пайдаланыңыз. Жұқа және орташа жұмсақ болат және косметикалық емес жұмыстар үшін кептірілген, майсыз сығылған ауаны пайдаланыңыз, мұнда оның құны нөлге жақын, аздап тотыққан жиегінен асып түседі.
Көмекші газ екі жұмыс атқарады. Механикалық тұрғыдан алғанда, ол балқытылған металды қайта қатып қалмас бұрын кесіндіден жарып шығарады, бұл жиек сапасына көбінесе байланысты. Химиялық тұрғыдан алғанда, ол кесілген жерді қоректендіреді немесе қорғайды: оттегі ыстық темірмен әрекеттеседі және көміртекті болаттың жалпы кесу энергиясының шамамен 30-40 пайызын құрайды, ал азот инертті болып қалады және кесілген бетті сәуле жасалғандай қалдырады. 78 пайыз азот және 21 пайыз оттегіден тұратын ауа екеуінің де сұйылтылған нұсқасын бірден жасайды. Әрбір таңдау шешімі - бұл химиялық заттар мен олардың өте әртүрлі шығындары арасындағы сауда.
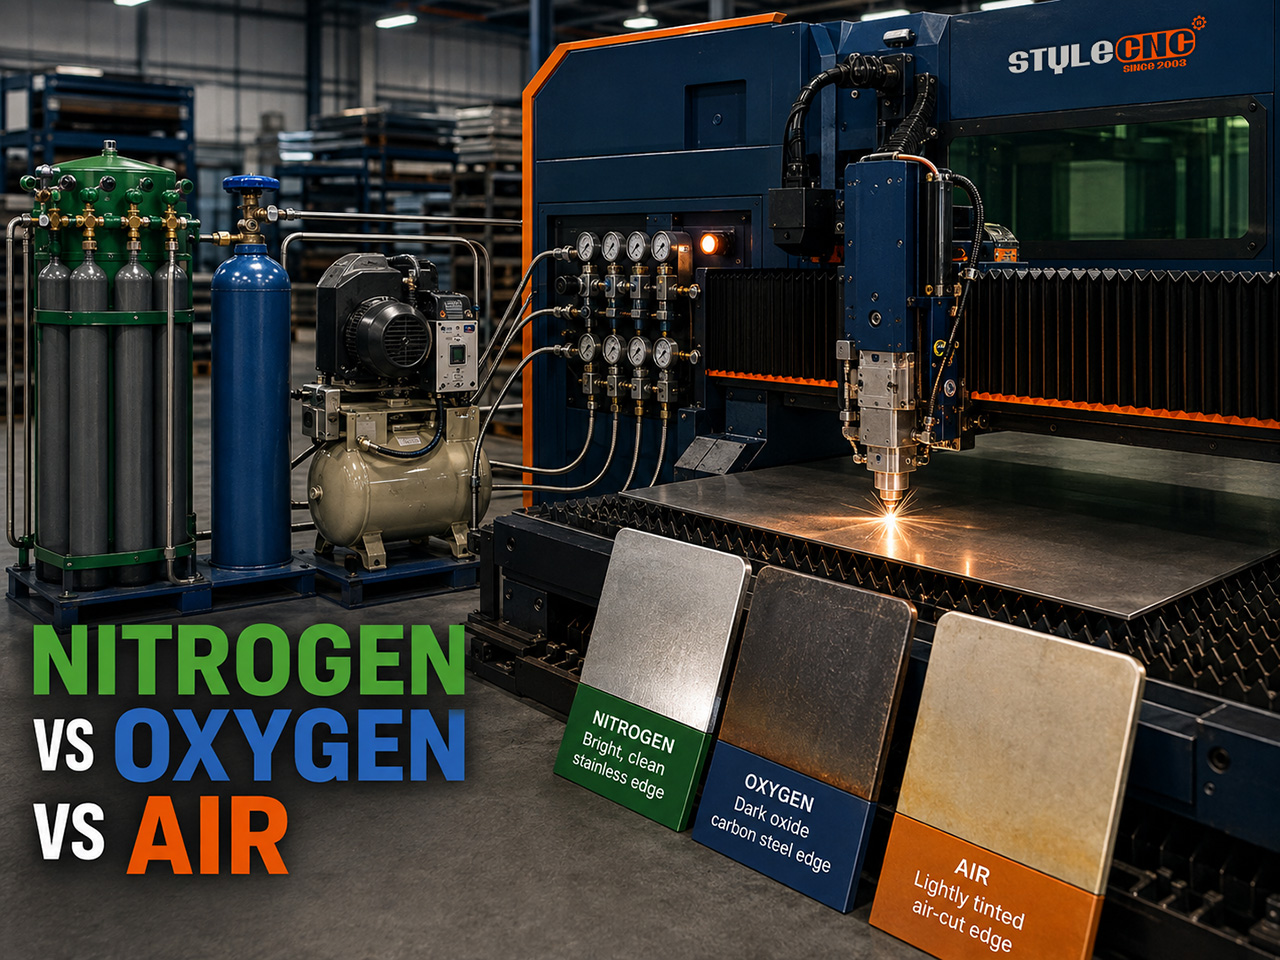
Салыстыру: Жиек сапасы, жылдамдығы, қысымы және құны
Төмендегі кестеде нақты сатып алу мен баға белгілеуді анықтайтын факторлар бойынша 3 газ салыстырылған. Өлшеу жолында негіз көрсетілген, сондықтан сандар брошюрада анық емес, салыстырмалы.
| Фактор | Азот | Оттегі | Сығылған ауа |
|---|---|---|---|
| өлшем | Әдеттегі 1-ден 6 кВт-қа дейінгі талшық, 1-ден 12 мм-ге дейінгі парақ, өндіріс параметрлері | Сол негіз, көміртекті болат фокусы | Сол негізде, майсыз кептірілген ауа |
| Кесу механизмі | Тек инертті балқыма шығару | Экзотермиялық реакция 30-ға қосылады 40% кесу энергиясының | Екеуі де сұйылтылған (78% N2, 21% O2) |
| Жұмыс қысымы | 12 жолына 20 | 0.3 жолына 2 | 8-ден 12 барға дейін (~17-ге дейін күшейтілген) |
| Газ шығыны | 300-ден 500+ л/мин-ге дейін | 20-тен 60 л / мин дейін | Компрессормен жабдықталған, жоғары көлемді |
| Бір минуттық кесу құны | 0.20-дан 0.40 АҚШ долларына дейін (0.60+ жоғары қысымды) | 0.05 дейін 0.15 | 0.01 АҚШ долларынан 0.03 АҚШ долларына дейін (электр энергиясы) |
| Жұмсақ болат жиек | Жарқын, оксидсіз, дәнекерлеуге дайын | Жылдам кесілген, күңгірт оксид қабаты | Ашық оксидті реңк, бағасына сай жақсы |
| Тот баспайтын болаттан жасалған шеті | Жарқын, бояуға және дәнекерлеуге дайын (стандартты) | Ластанған хром оксидінің шеті; аулақ болыңыз | Аздап сарғаю; косметикалық емес деп есептеледі |
| Алюминий жиегі | Таза, анодтауға дайын (стандартты) | Қатты оксид, кедір-бұдыр жиек; аулақ болыңыз | Сұр реңкті жұқа парақ қолайлы |
| Жылдамдық кейіпкері | Жұқа парақта ең жылдам, қалың парақта қуат шектеулі | Қалың көміртекті болаттағы ең жылдам | Жұқа манометрлерде азотқа жақын |
| Ең жақсысы | Тот баспайтын болаттан, алюминийден, косметикалық және дәнекерлеу жұмыстарынан | Көміртекті болат 6 мм және одан жоғары | Жұқадан орташаға дейінгі жұмсақ болат, көп көлемді бюджеттік жұмыс |
Тот баспайтын болат қатары өзіндік ескертуге лайық. Кесу температурасында тіпті іздік оттегі тот баспайтын болаттағы хроммен әрекеттесіп, бояуды қабылдамайтын және дәнекерлеуді бұзатын ластанған оксид жиегін қалдырады. Сондықтан азот тот баспайтын болатқа емес, стандарттыға артықшылық болып табылады, және шынайы шығындарды салыстыру қайта өңдеуді қамтиды: қымбат азот өндірушілердің тотығуды мыңдаған жақшалардан тазартуымен салыстырғанда арзан.
Бөлшек құнының математикалық талдауы
Бетон бөлшекке сандарды салыңыз: 1,000 данадан тұратын 2 мм парақта кесу уақыты 60 секунд болатын кронштейн.
✓ ОттегіКесу минутына 0.05-тен 0.15 АҚШ долларына дейін газ әрбір бөлшекке шамамен 0.05-тен 0.15 АҚШ долларына дейін немесе бүкіл жолға 50-ден 150 АҚШ долларына дейін қосылады. Жиектің жиегінде дәнекерлеу немесе ұнтақ бояу алдында тазалау қажет оксид қабаты бар.
✓ АзотМинутына 0.20-дан 0.40 АҚШ долларына дейін газ әр бөлшек үшін 0.20-дан 0.40 АҚШ долларына дейін, әр жол үшін 200-ден 400 АҚШ долларына дейін қосылады. Жиек кесілгендей өңделген: кетіру және майсыздандыру қадамы жоқ, тікелей дәнекерлеу немесе жабу керек. Егер оксидті кетіру әр бөлшек үшін 20 секундтық жұмыс күшін қажет етсе, газ құбырының жоғары болуына қарамастан, азот жалпы есепті жеңеді.
✓ Сығылған ауаКомпрессордың электр энергиясының минутына 0.01-ден 0.03 АҚШ долларына дейін жұмсалатынын ескерсек, газ майсыз компрессорға, кептіргішке және сүзгі желісіне бір реттік 5,000-нан 20 000 АҚШ долларына дейін инвестиция салғаннан кейін әр бөлшекке 0.01-ден 0.03 АҚШ долларына дейін, ал әрбір жұмысқа 10-нан 30 АҚШ долларына дейін қосылады. Қалай болғанда да боялатын жұмсақ болат бөлшектер үшін бұл саланың ең төменгі құны.
Масштаб жауабын тағы да өзгертеді. Азот көп жұмысты қысқартатын 2 ауысымды жұмыс бөтелкедегі немесе көп көлемді газда жылына 6 таңбалы отынды жағуға мүмкіндік береді, бұл жергілікті азот генераторының классикалық негіздемесі; әдетте бұл тұтыну кезінде 1-ден 3 жылға дейін өтеледі. Және тазалық тұзағынан аулақ болыңыз: көмекші газға жұмсақ болат жұмыстары үшін зертханалық 5-тоғыз тазалық қажет емес, ал оған ақы төлеу үшін форсунка арқылы ақша бөлінеді.
Газ қысымын қалыңдығы бойынша анықтау
Қысым материал мен газға байланысты орнатылады, азоттың қалыңдығымен бірге артады және оттегінің қалыңдығымен бірге төмендейді. Талшықты лазермен жұмыс істеуге арналған іске қосу терезелері:
| Материал және қалыңдығы | газ | Бастапқы қысым |
|---|---|---|
| Жұмсақ болат 1-дан 6 мм-ге дейін | Ауа немесе азот | 8-ден 12 барға дейін (ауа) / 10-нан 14 барға дейін (N2) |
| Жұмсақ болат 6-дан 20 мм-ге дейін | Оттегі | 0.5-тен 2 барға дейін, қалыңдығы артқан сайын төмендейді |
| 1-дан 6 мм-ге дейінгі тот баспайтын болаттан жасалған | Азот | 10 жолына 16 |
| 6-дан 12 мм-ге дейінгі тот баспайтын болаттан жасалған | Азот | 16-дан 20 барға дейін, үлкенірек саптама |
| Алюминий 1-дан 6 мм-ге дейін | Азот (немесе ауа, сұйық) | 12 жолына 16 |
| Алюминий 6-дан 12 мм-ге дейін | Азот | 16-дан 20 барға дейін, теріс фокус |
2 тұтыну әдеті бюджетті қорғайды. Жиек сапасын сақтайтын ең төменгі қысымды пайдаланыңыз, себебі қысым мен саптаманың диаметріне байланысты ағын мен шығын күрт артады. Және саптамаларды ортасында және қалыңдығына сәйкестендіріңіз: дұрыс емес тураланған немесе үлкен саптама кесуді мүлдем жақсартпай, сағатына екі таңбалы доллар шығаруы мүмкін.
Газ - соңғы кесу сапасын анықтайтын бірнеше фактордың бірі; талшықты лазердің өнімділік факторларына арналған нұсқаулық қысымның фокуспен, саптаманың тірелуімен және жылдамдықпен қалай әрекеттесетінін және CO2 лазерлік кесу параметрлеріне сілтеме параметрлер деңгейінің мәліметтерін тасымалдайды CO2 платформалар, мұнда бірдей 3 газ қолданылады.
Газ жүйесін машинаға сәйкестендіру
Газ стратегиясы - бұл конфигурация туралы шешім, кейіннен ойланбастан. Азот көп тұтынылатын тот баспайтын болаттан жасалған жұмыс үшін жоғары қысымды газ тізбегі, пропорционалды клапан және форсунка кітапханасы қажет баспайтын болаттан жасалған лазерлік кескіш машина Конфигурация негізге алынған. Ауамен жұмыс істейтін цехтар кейінірек бекітілгеннен гөрі, машинамен бірге көрсетілген компрессорды, кептіргішті және сүзгіні қажет етеді. Айтыңыз STYLECNC Материал қоспасын және ай сайынғы кесу сағаттарын біріктіріңіз, ал газ жүйесі, генератор мен бөтелкедегі генераторға қатысты ұсыныс және машина конфигурациясы бір сәйкес баға ретінде қайтарылады.
Жиі Қойылатын Сұрақтар
Лазерлік кесу кезінде азот пен оттегінің айырмашылығы неде?
Оттегі кесуге қатысады: ол ыстық темірмен экзотермиялық әрекеттеседі, көміртекті болаттағы кесу энергиясының 30-40 пайызын құрайды, сондықтан ол қалың жұмсақ болатты небәрі 0.3-тен 2 барға дейін жылдам кеседі. Бағасы жиегінде қара оксид қабаты бар. Азот инертті және тек 12-ден 20 барға дейін балқыманы шығару арқылы жұмыс істейді, бұл газ құнынан бірнеше есе көп, жарқын, оксидсіз, дәнекерлеуге дайын жиек қалдырады. Оттегі көміртекті болатта жылдамдықты сатып алады; азот барлық жерде жиек сапасын сатып алады.
Сығылған ауамен лазермен кесуге бола ма?
Иә, және қазіргі заманғы шеберханалар барған сайын солай істейді. 8-ден 12 барға дейін қысыммен кептірілген, майсыз сығылған ауа (көбінесе 17 барға дейін көтеріледі) жұқа және орташа жұмсақ болатты, мырышталған және жұқа алюминийді электр энергиясын кесу минутына шамамен 0.01-ден 0.03 АҚШ долларына дейін кеседі, ал азот үшін бұл көрсеткіш 0.20-дан 0.40 АҚШ долларына дейін. 21 пайыз оттегі болғандықтан, ауа жеңіл оксид реңкін қалдырады, сондықтан ол дәнекерлеуге дайын тот баспайтын болаттан жасалған бұйымдарға қарағанда боялған және косметикалық емес бөлшектерге сәйкес келеді. Кіру билеті - дұрыс көрсетілген компрессор, кептіргіш және сүзу желісі, әдетте 5,000-нан 20,000 АҚШ долларына дейін.
Неліктен тот баспайтын болат үшін азот қажет?
Өйткені оттегі жиекті химиялық жолмен ластайды. Кесу температурасында тіпті іздік оттегі тот баспайтын болаттағы хроммен әрекеттесіп, бояуды қабылдамайтын және дәнекерлеу тұтастығын бұзатын оксид қабатын қалдырады, бұл әрбір бөлшекті тегістеуге әкеледі. Азот кесілген бетті инертті және жарқын етіп, кесілгендей өңдейді. Жоғары газ құбыры ол жоятын қайта өңдеу құбырына қарағанда әрқашан арзанырақ, сондықтан азот тот баспайтын болат үшін премиум нұсқа емес, салалық стандарт болып табылады.
Қандай көмекші газ қысымын пайдалануым керек?
Материал және газ бойынша: көміртекті болаттағы оттегі төмен, 0.3-тен 2 барға дейін ағып кетеді, қалыңдығы артқан сайын реакция жұмыс істейтіндіктен төмендейді. Азот жоғары ағып, қалыңдығымен бірге көтеріледі, жұқа тот баспайтын болат пен алюминийде шамамен 10-нан 16 барға дейін, 6 мм-ден жоғары үлкенірек форсункалармен 16-дан 20 барға дейін жетеді. Жеңіл жұмсақ болат үшін ауа 8-ден 12 барға дейін болады. Терезеден бастаңыз, содан кейін шеткі сапаны сақтайтын ең төменгі қысымға реттеңіз, себебі тұтыну мен құны әрбір қосымша сапада күрт артады.
Азот генераторы қашан өзін ақтайды?
Тұтыну тұрақты және жоғары болған кезде. Бөтелкедегі және көп көлемдегі азоттың бір көлемге кететін шығыны, сондай-ақ цистернаны жалға алу, жеткізу және қайнату кезіндегі шығындары бар; екі ауысымдық азотты кесу тек газда жылына 6 таңбалы көрсеткіштен асып кетуі мүмкін. Жергілікті мембраналық немесе PSA генераторлары оны капиталды сатып алу және электр энергиясына айырбастайды, ал азотты негізгі газ ретінде пайдаланатын цехтар үшін өтемақы әдетте 1 жылдан 3 жылға дейін белгіленеді. Бір ауысымдық немесе оттегімен жұмыс істейтін цехтар әдетте жеткізілетін газбен жұмыс істейді.
Bottom Line
Газды таңдауға көмек 3 сөйлемге дейін қысқарады. Қалың көміртекті болат үшін оттегі, мұнда реакция еркін кесу күшімен және оксид жиегі қолайлы. Жиек кесілгендей өңделуі керек барлық жерде азот: тот баспайтын болат, алюминий, дәнекерлеу дайындығы және косметикалық жұмыстар. Бөлшек әлсіз оксид реңкін кешіретін және көлемі шеберханадағы ең арзан газды марапаттайтын барлық жерде ауа. Тек газды ғана емес, қайта өңдеудің бағасын белгілеңіз, сонда дұрыс жауап әдетте бөлшектер тізімінен шығып қалады.
STYLECNC конфигурациялау талшықты лазерлік кескіштер жұмысқа сәйкес газ тізбегі арқылы, ауамен бастапқы парақ кескіштерден бастап жоғары қысымды азотқа дейін тот баспайтын болаттан жасалған кесу жүйелеріЖоғарыдағы есептеулерге негізделген машина мен газ ұсынысы үшін материал қоспасы мен көлемдеріңізді жіберіңіз.