Көмекші газ - талшықты лазерді пайдаланудағы ең маңызды мәселелердің бірі және көптеген дүкендер үшін ол сәулені қуаттандыратын электр энергиясынан асып түседі. Сондықтан мәселе ауамен кесу жұмыс істей ме, жоқ па деген сұрақтан оны қалай дұрыс орнату керек деген сұраққа ауысты. Бұл нұсқаулық шешімнің ауа жағына бағытталған: ауамен көмекші құрылғы керфте қалай жұмыс істейді, сығылған ауаны қалай өлшеуге және өңдеуге болады, оның сапасына не әсер етеді және сағатына қанша тұрады.

Керфте ауа көмегі қалай жұмыс істейді
Әрбір талшықты лазерлік кесу үшін газ ағыны қажет. Сәуле парақ арқылы тар арна арқылы балқытады, ал саптамадан шығатын коаксиалды газ ағыны балқытылған металды керфтің түбінен қайта қатып қалмас бұрын үрлейді. Бұл ағынсыз кесу сәуленің артына толады.
Ауа шамамен 78 пайыз азоттан және 21 пайыз оттегіден тұрады, сондықтан ол екі классикалық газдың қоспасы ретінде әрекет етеді. Азот фракциясы механикалық шығару жұмысының көп бөлігін атқарады, ал оттегінің аз бөлігі аздап экзотермиялық энергия қосады және кесілген бетінде жеңіл оксид қабатын қалдырады. Жұмсақ болат пен мырышталған парақта бұл оксид әдетте косметикалық және бояуға дайын; тот баспайтын болаттан жасалған парақта ол әлсіз реңк ретінде көрінеді.
Өндіріс көлемінде ауаны тиімді ететін 2 нәрсе. Жоғары қуат көздері реактивтілігі төмен газбен тез кесу үшін керфке жеткілікті энергияны енгізеді, ал цехтар орнатқан компрессор ай сайынғы шот-фактура емес, бір реттік сатып алу екенін анықтады. Қосқышты қосқан өндірушілер жоғары қуатты талшықты лазерлік металл кескіш станоктар көбінесе газды үнемдеудің ең күрт көрсеткіштері туралы хабарлайды, себебі жоғары қуат кесуді жылдамдатады және метрге аз газ жұмсайды.
Қандай материалдар ауамен жақсы кесіледі
⦿ Жұмсақ болат, шамамен 1-ден 6 мм-ге дейін: әдетте 8-ден 12 барға дейін басталатын және жиекті ұстап тұратын ең төменгі қысымға реттелетін жалпы ауа терезесі.
⦿ Гальванизацияланған парақ: ауамен таза кесіледі және HVAC және қоршау жұмыстары үшін ең күшті пайдалану жағдайларының бірі болып табылады.
⦿ Жұқа алюминий: ауа көбінесе азот сияқты жақсы жұмыс істейді, және бірнеше дүкендер ауыстырғаннан кейін алюминий жиектерінің тазарақ болатынын хабарлайды.
⦿ Тот баспайтын болат: ауамен тез кесіледі, бірақ оксид реңкін күтіңіз; жасырын немесе боялған бөлшектер үшін жарамды, көрінетін щеткамен өңделген беттер үшін емес.
Операторлар мұны ашық сұрайды: менің 3 мм мырышталған панельдерім ауада азотта сияқты таза бола ма? Көптеген қоршау және ауа өткізгіш бөлшектері үшін жауап - иә. Азотта қалуды ақтайтын бөлшектер - бұл тұтынушы көретін, дайындықсыз дәнекерлейтін немесе жарқын жарықта тексеретін бөлшектер. Қуат көзінің қалыңдығы мен жылдамдық конверттері кестеде көрсетілген. талшықты лазерлік кесу металлының қалыңдығы, жылдамдығы және қуат көрсеткіші, бұл ауа параметрлерін реттемес бұрын шынайы күтулерді орнатуға көмектеседі.
Компрессордың өлшемдері: қысым, ағын және кептіру
Ауамен кесудің сәтті болатынын компрессор жинағы шешеді. 7-ден 8 барға дейін жұмыс істейтін стандартты цех компрессоры кесу форсункасы үшін емес, құралдар үшін жасалған, ал кішірейген жүйе ауа берілуіне күдіктенгенге дейін қоқыс пен біркелкі емес жиектер ретінде көрінеді.
| талап | Әдеттегі мақсат | Неліктен маңызды? | өлшем |
|---|---|---|---|
| Жеткізу қысымы | Машинада 16 барға дейін, жұқа жұмсақ болат үшін форсункада 8-ден 12 барға дейін қысым | Қысым балқытылған металды керфтен тазартады; тамшылар қоқысқа әкеледі | Толық форсункамен үрлеу кезінде кесу басындағы өлшеуіш қысым |
| Тегін әуе жеткізу | Саптама мен қуатқа сәйкес келеді; орташа қуатты жұмыс кезінде шамамен 0.5 м³/мин тұтыну | Кіші өлшемді ағын ұзын кесіктер мен үлкен саптамаларды аш етеді | Жұмыс қысымындағы номиналды жеткізуге қарсы өлшенген тұтыну |
| Құрғақтық | Қысым шық нүктесі минус 40-тан минус 60 °C-қа дейін | Ылғал тұман түсіріп, қорғаныс линзасын жарып жібереді | Кептіргіштің төменгі ағысындағы шық нүктесінің көрсеткіші |
| Мұнай және бөлшектер | Майсыз немесе май біріктіру және көміртекті сүзу арқылы алынады | Май буы оптикаға жағылып, шеттерін ластайды | Сүзгі дифференциалды қысымы және линзаны тексеру аралығы |
| Буферлік сақтау орны | Сұраныстың күрт өсуін сіңіруге арналған қабылдағыш бак өлшемі | Лазерлік контроллерлер қысымның ауытқуын ұнатпайды | Тесу кезіндегі қысымның ауытқуы және контурдың тез өзгеруі |
Қысым және ағын
Саптамаға қажетті қысымдағы компрессорды кептіргіштер, сүзгілер және құбырлар арқылы кететін шығындармен бірге көрсетіңіз. Ағын саптаманың диаметрінен және сәуленің сағатына қанша минут қосулы болатынынан анықталады. Анықтама ретінде, жарияланған бір қондырғы 16 барлы компрессорды 13.4 кВт кіріс қуатынан шамамен 1.27 м³/мин қуат беретін және нақты кесу шығыны шамамен 0.5 м³/мин болатын жұптастырады, бұл тесу және үлкен саптамалар үшін бос орын қалдырады.
Кептіру және сүзу
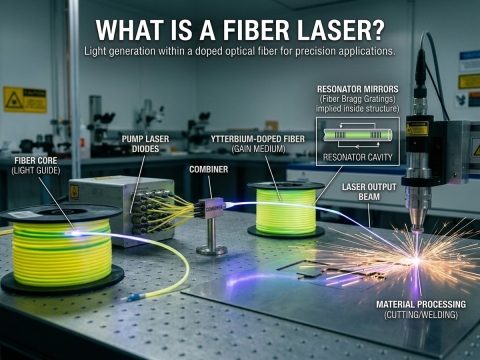
Бұл дүкендер өткізіп жіберетін және кейін өкінетін қадам. Сығылған ауа ылғал мен май буын тасымалдайды және екеуі де кесу басындағы қорғаныш линзаға түседі. Тұманданған немесе ластанған линза сәулені шашыратады, кесуді әлсіретеді және ыстықтан жарылып кетуі мүмкін. Ауа тазарту жеткізушілері әдетте минус 40 пен минус 60 °C аралығындағы қысым шық нүктесін көрсетеді, бұл компрессордан кейін құрғатқыш немесе жоғары өнімді кептіргіш, содан кейін біріктіру және белсендірілген көмір сүзгілері дегенді білдіреді. Қорғаныш линзаның басында қай жерде орналасқанын түсіну, нұсқаулықта көрсетілген. талшықты лазерлік кескіш машинаның негізгі бөлшектері, ауа сапасы жүйедегі ең қымбат тұтынылатын материалды неліктен қорғайтынын анық көрсетеді.
Құбырларды төсеу, орналастыру және техникалық қызмет көрсету
Компрессорды лазерге жақын орналастырыңыз, сонда жоғары қысымды жұмыс қысқа болады және кәдімгі цехтардың орнына толық жұмыс қысымына арналған құбырларды пайдаланыңыз. Әрбір шынтақ, жылдам муфта және ұзын шланг ағыны саптамада қысымға ие болады, сондықтан көптеген қондырғылар кесу басына бөлек жоғары қысымды желіні бөледі, ал реттегіш шеберхананың қалған бөлігіне төмен қысымды ауа береді.
Ауа қаптамасын құрылыс жұмыстары ретінде емес, лазердің бір бөлігі ретінде қарастырыңыз. Қабылдағыштан суды ағызып, автоматты дренаждарды күн сайын тексеріп отырыңыз, шық нүктесін апта сайын тіркеңіз және сүзгі элементтерін болжам бойынша емес, қысымның дифференциалды нұсқасы бойынша ауыстырыңыз. Дренажды өткізіп жібергеннен кейінгі бір ғана ылғалды таңертең қорғаныс линзалары сүзгі элементтерін бір жыл бойы пайдаланудан гөрі қымбатқа түсуі мүмкін.
Шеткі сападағы компромисстер
Ауамен кесу тегін айырбас емес; бұл газ құны мен жиектің сыртқы түрі арасындағы әдейі жасалған сауда. Салалық есептерде ауамен кесілген жиектің сапасы көптеген бөлшектерде оттегі немесе азотқа жақын деп көрсетілген, бірақ қалған айырмашылықты болжауға болады:
⦿ Жұмсақ болат: кесілген бетінде жеңіл оксид, әдетте қалыпты алдын ала өңдеуден кейін бояуға және ұнтақпен бояуға жарайды.
⦿ Тот баспайтын болаттан жасалған: азотқа қарағанда ашық сарыдан сұрға дейін реңкті және ашық беті аз; дәнекерлеу немесе жылтырату алдында тазалау қажет болуы мүмкін.
⦿ Алюминий: жұқа парақта азотқа тең немесе одан жақсы, қысым реттелгенде қалдық аз болады.
⦿ Қалың бөлімдер: қалыңдық артқан сайын қоқыс қаупі артады, бұл жағдайда азот немесе оттегі әдетте бағдарламаға оралады.
Тесу өзіндік ерекшелікке лайық. Көптеген ауа қондырғылары төмен қысымда тесіліп, содан кейін кесу үшін жоғары көтеріледі, себебі тесу кезіндегі толық қысымды соққы балқытылған металды саптамаға қарай шашыратуы мүмкін. Бүкіл контур бойынша бір бекітілген мәнді іске қосудың орнына, контроллерге қысым қосқышын басқаруға мүмкіндік беріңіз.
Тәжірибелік ереже - тапсырыс кітабын тұтынушы көрген нәрсе бойынша сұрыптау. Жасырын жақшалар, боялған панельдер және болат өндірісінің бөлшектері жабынға байланған ауаға жарамды кандидаттар болып табылады. Архитектуралық тот баспайтын болаттан жасалған және тағамдық бөлшектер әдетте азотта қалады және екі газдың да құбырға өтуін қамтамасыз етеді. лазерлік кескіш машина кесу бағдарламасына әрбір тапсырманы таңдауға мүмкіндік береді.
Ауыстыру әдетте тек газ құбырын ауыстыруды ғана емес, қайта реттеуді де білдіреді. Әрбір материал мен қалыңдықтағы саптаманың өлшемін, фокустау орнын және қысымын реттеуді, содан кейін ауа параметрлерін өздерінің кесу кітапханасы ретінде сақтауды күтіңіз. Көптеген шеберханалар тірі жұмыстарды басқа жаққа жылжытпас бұрын бір апта бойы сынықтарға сынақ купондарын жүргізеді және бұл апта кез келген техникалық сипаттама парағына қарағанда жиек сапасы туралы сұраққа жақсы жауап береді.
Азотпен салыстырғанда сағатына жұмсалатын шығын
Газ құны сәуленің қосылу уақыты, форсунка өлшемі және қысыммен өзгереді, ал азот құны әрбір қосымша штангамен күрт өседі. Ауа есепшоттың құрылымын өзгертеді: жеткізілген текше метр үшін төлеудің орнына, цех компрессор үшін бір рет, содан кейін негізінен оны іске қосу үшін электр энергиясы үшін төлейді. 2 ауысымдық жұмыс кезінде бұл айырмашылық тез артады.
| Фактор | Сығылған ауа | Азот | өлшем |
|---|---|---|---|
| Бір минуттық отын құны | Шамамен $0.01-ден $0.03-ке дейін, негізінен электр энергиясы | Шамамен $0.20 - $0.40, жоғары қысым кезінде жоғарырақ | Газ шығынын сәуленің қосылған минуттарына бөлу |
| Бір текше метрдің құны | Бастапқы | Ауадағыдан кемінде 3 есе, кейбір аймақтарда он еседен астам | Жалға алу және жеткізуді қоса алғанда, м³ жеткізу бағасы |
| Жеткізу логистикасы | Сұраныс бойынша, орнында жасалады | Қайнау кезіндегі шығындары бар бөтелкелер, дьюарлар немесе көлемді бактар | Газ жеткізуді күтудегі тоқтап қалу сағаттары |
| Алдын ала инвестиция | Жоғары қысымды компрессор, кептіргіш, сүзгілер, қабылдағыш | Бак немесе генераторды жалға алу, сонымен қатар үздіксіз газбен қамтамасыз ету | Әуе пакеті бойынша өтемақы айлары |
| Тот баспайтын болаттан жасалған жиек нәтижесі | Шетінде аздап оксидті реңк бар | Жарқын, оксидсіз жиек | Бөлшекті кескеннен кейін тазалау қажет пе |
Нақты жағдайларды зерттеу сандарды нақтылайды:
⦿ Бір австралиялық өндіруші артық ақша жұмсады $9айына 000 000 доллар бөтелкедегі азотқа 22 кВт, 16 бар компрессорлық қондырғы орнатты және шамамен есеп берді $9Тіпті пайдалану және қызмет көрсету шығындарын есептемегенде де, жылдық 6,000 үнемдеу.
⦿ Науа өндірушісі шамамен хабарлады $4Жылына 2,000 үнемдеу, сығылған ауа жүйесі бір жыл ішінде өзін-өзі ақтайды.
⦿ АҚШ-тың келісімшарттық өндірушісі талшықты лазердің жұмыс құнын төмендетті $4 сағатына, азот базасынан шамамен 90 пайызға арзан, сонымен қатар цех ауасындағы тот баспайтын болаттан жасалған жұмыстың көп бөлігін қысқартады.
Өзіңіздің өтемақыңызды есептеу үшін 3 сан қажет: ағымдағы айлық азот шығыны, айына жұмыс істеу сағаттары және дұрыс өлшемді компрессор мен тазарту жинағының орнатылған бағасы. Компрессордың электр қуаты мен қызмет көрсету құнын азот шотынан алып тастаңыз, қалған сан жинақтың өзін-өзі ақтауы үшін қанша ай қажет екенін көрсетеді. Негізінен қапталған жұмсақ болатты кесетін шеберханалар және алюминий бөлшектері ең жылдам кірісті көруге бейім, себебі оксидтік компромисс оларға ешқандай шығын келтірмейді.

Ауыстыру алдындағы тексеру тізімі
✔ Бак жалдау және жеткізу шығындарын қоса алғанда, он екі айлық азот шот-фактураларын алыңыз.
✔ Бөлшектердің қоспасын көрінетін тот баспайтын, жабыны бар болат, мырышталған және алюминийге бөліп, ауаның қанша бөлігін алатынын есептеңіз.
✔ Компрессорды саптама қысымы мен желідегі шығындар үшін көрсетіңіз, ағынды ең үлкен саптамаға сәйкестендіріңіз.
✔ Кептіргішті, біріктіруші және көміртекті сүзгілерді, сондай-ақ қабылдағыш бактың бюджетін қосымша ретінде емес, қаптаманың бір бөлігі ретінде қарастырыңыз.
✔ Көрінетін тот баспайтын болаттан жасалған және қалың кесінділер үшін азотты қолжетімді етіп сақтаңыз және кесу бағдарламасына әр жұмыс үшін газды таңдауға мүмкіндік беріңіз.
Әуемен кесу үшін талшықты лазерді конфигурациялаңыз
Барлық диапазондағы қуат деңгейлері мен төсек өлшемдерін салыстырыңыз талшықты лазерлік кесу машиналары, және материалдарыңызға сәйкес келетін жоғары қысымды компрессор мен ауаны өңдеу пакетін қамтитын тегін баға ұсынысын сұраңыз.