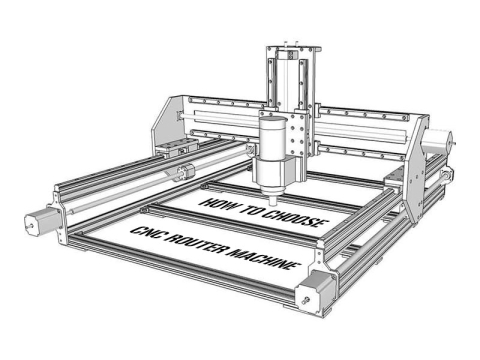
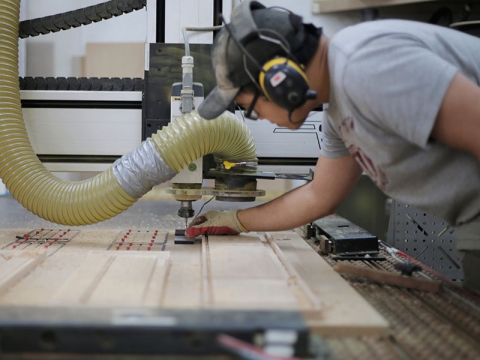
Бұл мақалада «соңы» сөзі CNC маршрутизаторының барлық кесу беттеріне сілтеме жасау үшін пайдаланылады. Өнеркәсіпте ұштардың әртүрлі түрлерін ұштар, қашаулар, фрезерлер, кескіштер немесе бұрғылар (бірнеше атау үшін) деп атауға болады. Бұл атаулардың кейбіреулері белгілі бір мақсаттарға көбірек сәйкес келеді, бірақ түсінікті болу үшін барлығы осы мақалада «аяқтар» деп аталатын болады.
CNC маршрутизаторында жұмыс істеу үшін материалдарды таңдау тек қалаған соңғы бөліктен тыс факторларды қарастыруды талап етеді. Маршрутизатор әртүрлі материалдарға әртүрлі жолдармен әсер етеді, олар соңғы пайдаланылған және машина параметрлері бойынша өзгереді. Маршрутизатордың өзі, әсіресе пайдаланылған соң, материал әсер етеді. Стандартты емес материалмен жұмыс істеуді шешкен кезде қол жетімді материалдық нұсқаларды түсіну және белгілі материалдардың әрекетінен болжам жасай білу маңызды.
Вудс
CNC маршрутизаторында жұмыс істеуге болатын ағаштың көптеген түрлері бар және олардың қасиеттерінің өзгермелілігін елемеуге болмайды. Олар басқа қасиеттермен қатар қаттылық, қаттылық, қаттылық және тығыздық бойынша ерекшеленеді. Дегенмен, барлық ағаштар құрамында шырын немесе шайыр бар табиғи полимерлердің целлюлоза мен лигнин композициясы болып табылады.
Ағаштың ылғалдылығына байланысты қасиеттер өзгеретінін есте ұстаған жөн. Жалпы алғанда, ылғал ағашты жұмсақ, икемді, тығыз және жабысқақ етеді. Маршрутизаторлармен пайдаланылатын ағаштар әрқашан құрғақ ортада сақталуы және құрғақ болған кезде кесілуі керек.
Таңқаларлық емес, қасиеттер спектрі бойынша ағаштар CNC маршрутизаторында пайдалану үшін өте қолайлы. Кәдімгі болат роутердің ұштарымен салыстырғанда ағаштың қаттылығы төмен, сондықтан машинада аз тозуға болады. Ағаштың икемділігі де өте төмен, сондықтан алынып тасталған ағаш жұмыс аймағынан оңай лақтырылатын немесе шаңсорғышпен сүртілетін шағын жоңқаларға сынып, ұшы салыстырмалы түрде салқын күйде қалуға мүмкіндік береді.
Ағаш түрлері
• Жұмсақ ағаштар: қарағай, балқарағай, шырша.
• Қатты ағаштар: емен, үйеңкі, шие, жаңғақ.
• Инженерлік ағаштар: фанера, MDF (орта тығыздықтағы талшықты тақта), ДСП.
ЕСКЕРТУ: Операторлар тығызырақ немесе қатты ағаштарда қолданылатын материалды кетіру жылдамдығын сәйкесінше азайтуды күтуі керек.
Композиттік ламинаттар және фанера
Кез келген әдіспен материалды кесу кезінде материалдың істен шығу механизмін ескеру қажет. Ламинатталған композиттер жағдайында (яғни, көміртекті талшықты төсеу, кейбір шыны талшықтар және фанер), білу керек сәтсіздік механизмі қабаттардың қабаттануы болып табылады. Мұны материалдың кез келген шетінде жиегін ашу әрекеті және жасалған жарықшақтың әрекетін байқау арқылы тексеруге болады:
1. Жарық әрқашан бетіне ең қысқа жолмен таралады – Көлденең қабаттың бұзылуы.
2. Парақ жазықтығына жарықтар таралады – Деламинацияның бұзылуы.
Бөлшектену арқылы сәтсіздікке ұшыраған материал үшін, бағыттау кезінде жиектер тігінен ұсақталып, бұралып қалуы мүмкін. Бұл нәтижені болдырмау үшін қысу ұшын пайдалану ұсынылады.
Сығымдау ұшы жоғарғы жағындағы төмен қарай бағытталған спиральды кесу жиегін төменгі жағындағы жоғары қарай бағытталған кесу спиральды жиегімен біріктіреді. Бұл кесілетін материалдың жоғарғы және төменгі беттері кесу кезінде ортаға қарай қысылатынын білдіреді, бұл материалдың сығылу беріктігінің созылу кезінде жарықшақтардың ашылуына қарсы тұруына мүмкіндік береді.
Сығымдау ұштары алынған материалды жоғары немесе төмен емес, бүйірінен сыртқа итеретінін есте сақтаңыз, сондықтан материалды тек ашық жиегі бойымен алуға болады.
Композиттердің түрлері
• Шыны талшық: күшейтілген пластик.
• Көміртекті талшық: жоғары беріктік-w8 қатынасы.
• Фенолды: Ыстыққа төзімді, берік.
есте сақтау ұшындағы 2 кесу бағыты арасындағы қысу аймағы материалыңыздың ортасында болуы керек.
- Сіздің композицияның құрамдас бөліктерін бірге және бөлек қарастыру керек.
- Егер композиттің матрицасы полимерлі шайыр болса, пластиктің осы түріне сәйкес келетін ойларды қолданыңыз.
- Егер композицияның құрамында абразивті талшықтар немесе бөлшектер болса, тозуды азайту үшін тиісті түрде қатайтылған маршрутизатор ұшын және салқындатқышты пайдаланыңыз.
пластмассалар
Көбік
Полимер көбіктері CNC бағыттау үшін қол жетімді және соңында айтарлықтай тозуды тудырмайтын артықшылығы бар, сонымен бірге тапсырыстық орау, эстетика, сынақ геометриясы немесе тәуекелі төмен тәжірибе үшін күрделі пішіндерді жасауға мүмкіндік береді. Бұл материалдардың айқындаушы сипаттамасы олардың төмен ығысу беріктігі болып табылады, бұл оларды тез және оңай кесуге мүмкіндік береді.
Бұл материалдарды таңдаған кезде, көбіктің созылу беріктігі ығысу беріктігінен де төмен болса, онда таза кесілген жоңқалардың орнына кесектерді жыртып алуға болады. Сондай-ақ, салыстырмалы түрде қатты және икемді көбік бөліктері жыртылып, маршрутизатордың ұшына оралуы мүмкін.
Мұндай қауіпті сирек көбіктер үшін абразивті немесе таяз ұштарды емес, агрессивті арналары бар жоғары RPM кезінде өткір кескіш ұштарды пайдаланыңыз. Дегенмен, қатты көбіктерді деформацияланбау үшін кесудің орнына қырып тастауға болады.
Жұмсақ пластмассалар
Жұмсақ пластмассалар (тығыздығы төмен полиэтилен сияқты) салыстырмалы өлшеммен анықталады: олар кесілген кезде «бұйралар» немесе өте ұзын жоңқалар шығаратын полимерлер. Бұл олардың қаттылығы азырақ және икемді болуы мүмкін дегенді білдіреді. Есіңізде болсын, жұмсақ пластмасса да төмен балқу температурасына ие болады және ыстық кезде кесілген жерлерге иілу арқылы өлшемдік төзімділікті жоғалтады. Бұл үрдісті қоршаған ортаның салқын температурасы, желдеткіштер және таяз кесу арқылы азайтыңыз. Аз флейта немесе аз агрессивті арналары бар кескіш ұшы ұзын бұйралармен кептелуден туындаған мәселелерді азайтуы мүмкін.
Қатты пластмассалар
Қатты пластмассалар (мысалы, полиметил-метакрилат) салыстырмалы өлшеммен анықталады: кесілген кезде ұштары сынған қысқа чиптер шығарады. Бұл олардың қаттырақ және агрессивті емес арналы ұштарымен кесілуі мүмкін екенін білдіреді, өйткені кішірек бөлшектерді жою оңайырақ болуы керек. Дегенмен, қызып кету оңай мәселе болуы мүмкін.
Қатты пластмассалар қатты қызған кезде массасы азырақ деформацияланады, бірақ тура кесу бетінде еріп кетуі немесе нашарлауы мүмкін, бұл күйіп кеткен пластик материалдың маршрутизатордың ұшында жиналып, оның кесілуіне жол бермейді. Бұл үрдісті қоршаған ортаның салқын температурасы, желдеткіштер және таяз кесу арқылы азайтыңыз.
Пластмасса түрлері
• Акрил: мөлдір, түрлі-түсті, күшті.
• Поликарбонат: соққыға төзімділігі жоғары, мөлдір.
• ПВХ (поливинилхлорид): берік, әмбебап.
• HDPE (жоғары тығыздықтағы полиэтилен): жеңіл, ылғалға төзімді.
Металдар
Жағдайлардың басым көпшілігінде маршрутизатормен кесілуі керек жалғыз металл алюминий болып табылады. Al-дің кейбір жоғары Si қорытпалары өте қатты және тек диірмендерде қолданылуы керек.
Кәдімгі ұштарымен кесілген кезде алюминий ұзын бұйралар шығарады, бұл үлкен көлемдегі саңылау болмаған жағдайда жиі кептелістерге әкеледі. Алюминийді аз төзімділікпен кесу қажет болғанда, арнайы чип сынғыш ұшын пайдалану керек. Абразивті ұштары мен көп саңылаулы кескіш ұштары арасындағы қасиеттері бар бұл ұштың «гауһартас» ромбоэдрлік бет үлгісі бар, ол бір кесу бетінің бүкіл кесу революциясы кезінде материалдың кең мөлшерімен байланыста болуына жол бермейді, осылайша көптеген дискретті чиптерге бөлінген материалды сындырады.
Металлдың қаттылығы мен диффузиялық салқындауы қоршаған орта температурасына сезімтал екенін ескеріңіз, сондықтан жұмыс кеңістігіңіздегі температура бақыланбайтын болса, маршрутизатордың дұрыс параметрлері өзгеруі мүмкін. Жылу пайда болған кезде оның ұшы жұмсартуға байланысты жеделдетілген жылдамдықпен тозады және металдың беті икемді болады, бұл таза, дәл кесудің орнына «жағынды» деформацияны тудырады. Салыстырмалы түрде баяу кесіңіз және салқындату желдеткіштерін пайдаланыңыз.
Сирек жағдайларда алюминийден басқа металдарды бағыттауға болады.
- Кейбір жез қорытпалары өте мұқият өңделуі үшін жеткілікті жұмсақ, өте қатты ұштарды және осы мақсат үшін арнайы жасалған CNC жолдарын таңдаңыз.
- Теориялық тұрғыдан таза мыс, алтын немесе қорғасын сияқты өте жұмсақ металдарды да бағыттауға болады.
- Жұмсақ таза металдар сияқты тығыз, жоғары иілгіш материал болса, аз флейталары бар агрессивті кесу ұштарын таңдаңыз.
- Жұмсақ таза металдар сияқты тығыз, жоғары иілгіш материал болса, аз флейталары бар агрессивті кесу ұштарын таңдаңыз.
Металдардың түрлері
• Алюминий: жеңіл, коррозияға төзімді.
• Жез: сәндік, кесуге оңай.
• Болат: Күшті, берік.
• Мыс: Өткізгіш, жұмсақ.
Тас және керамика
Шөгінді тас және кәдімгі керамика (гранит, құмтас, плитка) сияқты қаттылығы төмен өте қатты, қатты материалдарды қатты абразивті ұштармен өңдеуге болады.
Бұл ұштар жиі абразивті ретінде кірістірілген алмас бөлшектері бар металдан жасалған. Төмен беріктігі бар тақтайшалар үшін HSS немесе карбидтен жасалған таяз, тығыз саңылау немесе жоңқа ажыратқыш ұшы қолайлы болуы мүмкін.
Әдетте, бұл материалдар үшін рельефті егжей-тегжейлі немесе күрделі жиектер үлгілері қажет болғанда CNC маршрутизаторы қолданылады. Тас пен керамикалық материалдардың қаттылығы жоғары және жылу өткізгіштігі төмен болғандықтан, көп мөлшерде жылу пайда болады және оның беті мен жойылатын бөлшектер өте аз өтеді. Бұл маршрутизатордың соңында жылудың жиналуы үлкен мәселе екенін білдіреді. Суды тікелей салқындату ұсынылады.
Тас және керамика түрлері
• Мәрмәр: талғампаз, салыстырмалы түрде жұмсақ.
• Гранит: Қатты, берік.
• Керамикалық плиткалар: қатты, сынғыш.
CNC маршрутизатор жобаларында қажетті нәтижелерге қол жеткізу үшін дұрыс материал маңызды элемент болып табылады. Әрбір материалдың бірегей қасиеттері бар және арнайы құралдарды, жылдамдықтарды және әдістерді қажет етеді. Осы нұсқаулықта көрсетілген ең жақсы тәжірибелерді орындау CNC маршрутизаторының мүмкіндіктерін барынша арттыруға көмектеседі.