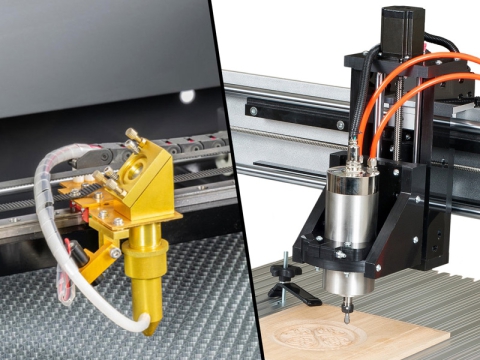
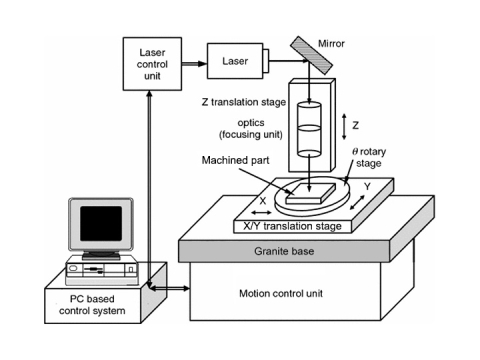
Диод модулінің астында бірдей фанер парағы 3 түрлі жолмен әрекет етеді, a CO2 түтік және талшық көзі. Бұл нұсқаулық үшеуі үшін де консервативті бастапқы мәндерді береді, содан кейін кез келген жаңа материалды терудің қайталанатын әдісін көрсетеді.
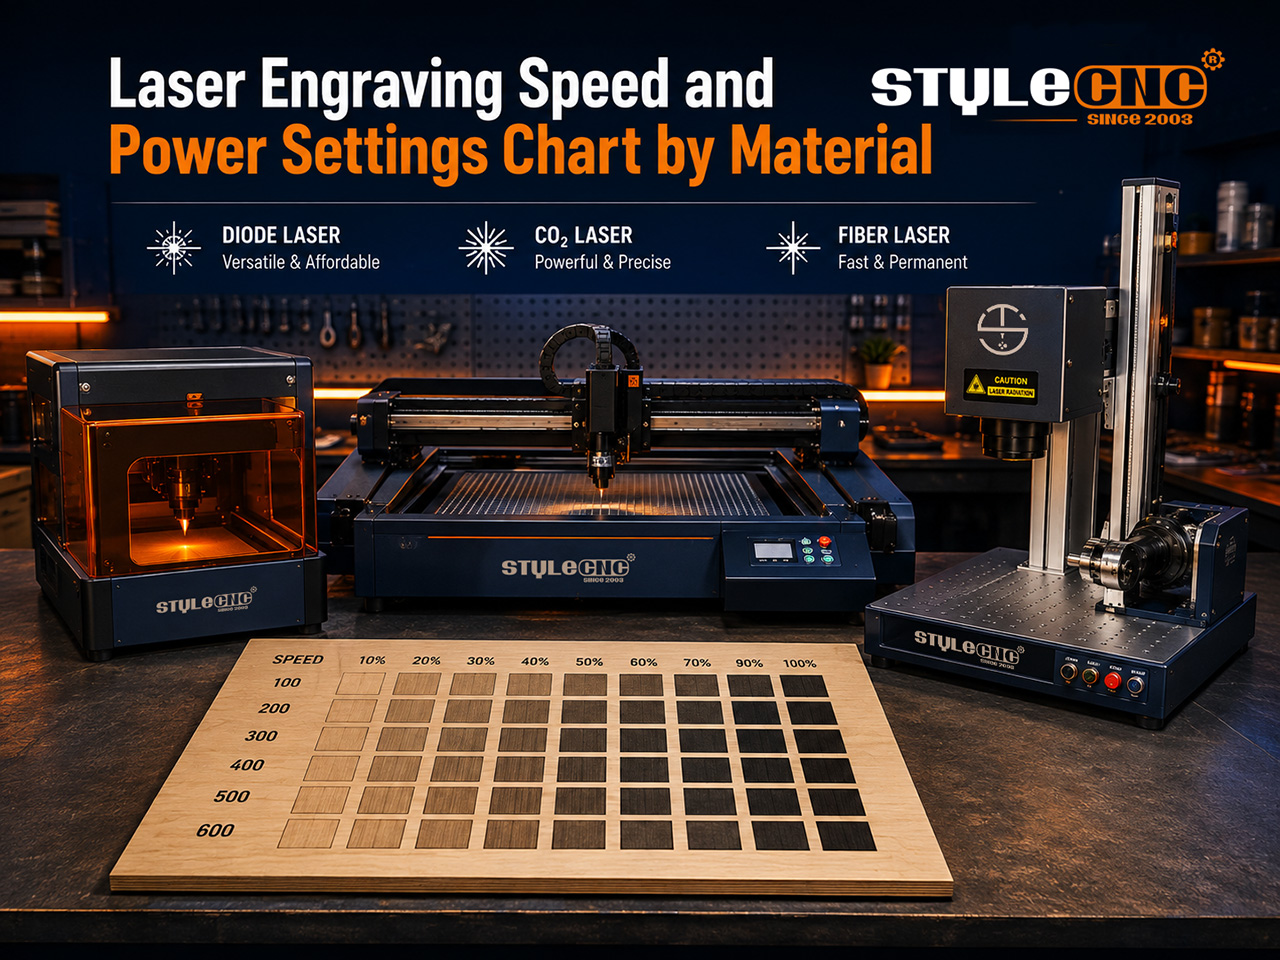
Жылдамдық пен қуат қалай бірге жұмыс істейді
Әрбір белгі әрбір нүктеге энергияға тең, ол қуат жылдамдыққа бөлінеді. Басты баяулатсаңыз, күйік қараңғылана түседі және тереңдей түседі; оны жылдамдатсаңыз, белгі жеңілдейді.
Бірліктер бірінші тұзақ болып табылады. Диод бағдарламалық жасақтамасы әдетте мм/мин көрсетеді, ал көпшілігі CO2 ал талшықты контроллерлер мм/с пайдаланады, сондықтан көшірілген мән нысанадан алпыс рет ауытқуы мүмкін.
Ватт - екінші тұзақ. Рецепт бойынша дайындалған 10W модуль күйіп кетеді 20W бірдей сандарға бағыттаңыз, сондықтан сынақтан бұрын қуатты шамамен пропорцияда азайтыңыз. лазерлік гравировка машиналарының ассортименті, бұл бір әдет қордың ысырап болуына жол бермейді.
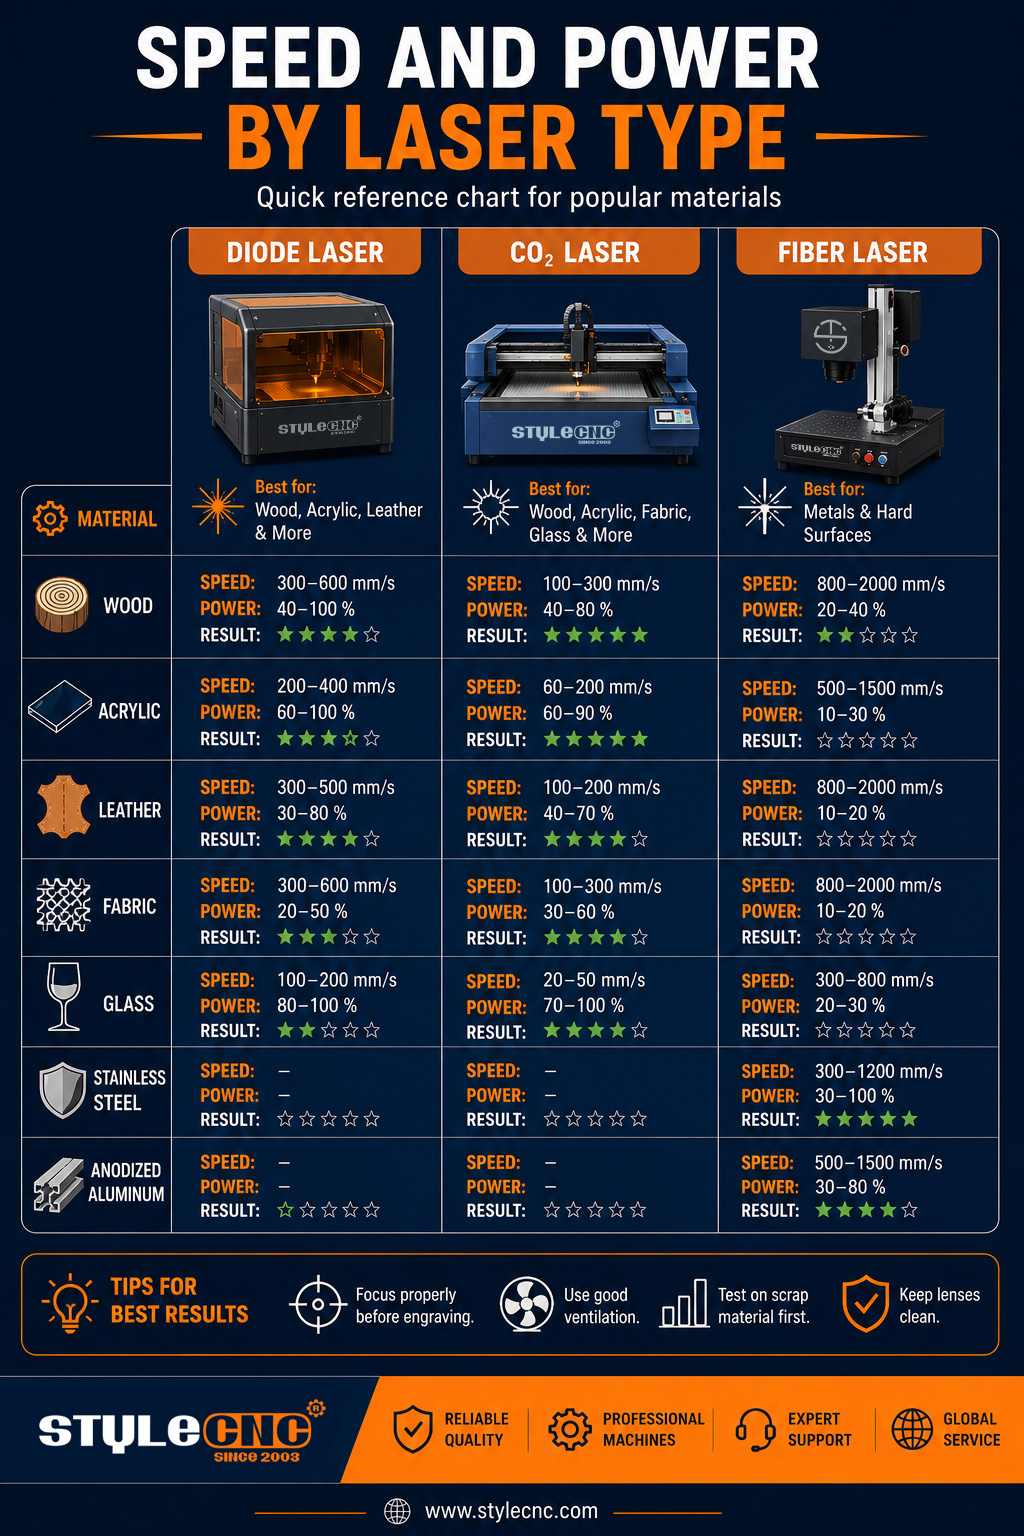
Негізгі параметрлер кестесі: Диод vs. CO2 талшыққа қарсы
Төмендегі мәндер 3 кең таралған конфигурация үшін консервативті бастапқы нүктелер болып табылады: a 10W диодты гравюра жасаушы, 80W CO2 лазерлік кесу машинасыЖәне 50W галво Лазер таңбалау машинасыТек таза сынақ нәтижесінен кейін ғана жоғары қарай реттеңіз.
| Материал және пайдалану | Диодты лазер 10W | CO2 Лазерлік 80W | Талшықты лазер 50W |
| өлшем | Жылдамдық мм/мин, қуат пайызбен | Жылдамдық мм/с, қуат пайызбен | Жылдамдық мм/с, қуат пайызбен, жиілік кГц |
| Жұмсақ ағаштан жасалған гравюра | 45 жаста 5000-600060% | 12-18% кезінде 350-450 | Қолайлы емес |
| 3 мм фанера кесу | 95 жаста 250-350100%, 2-3 пас | 18-25, 55-65% кезінде, бір рет өту | Қолайлы емес |
| Ағаштан жасалған гравюра | 60-75% кезінде 3500-4500 | 18-24% кезінде 300-400 | Қолайлы емес |
| Акрилді гравюра құю | 4500-5500, 35-45%, тек мөлдір емес | 20-28% кезінде 280-350 | Қолайлы емес |
| 5 мм акрилді кесу | Мөлдір параққа жарамайды | 70 жаста 10-1480%, бір реттік өту | Қолайлы емес |
| Теріге гравюра жасау | 30 жаста 4000-500040% | 10-15% кезінде 450-550 | Тек төмен қуатты сынақ |
| Шыны ою | Қолайлы емес | 15 жаста 350-45020% | Қолайлы емес |
| Анодталған алюминий таңбалау | 70-85% кезінде 2500-3500 | Таңбалау қоспасы қажет | 30 жаста 700-90040%, 25-35 кГц |
| Тот баспайтын болаттан жасалған қара таңба | Белгілеуді қою қажет | Таңбалау қоспасы қажет | 40 жаста 300-50060%, 40-60 кГц |
| Жезден терең гравюра жасау | Қолайлы емес | Қолайлы емес | 85 жаста 250-350100%, 20 кГц, қайталанатын өтулер |
Барлық мәндер әрбір кесу операциясында таза оптика, дұрыс фокустық биіктік және ауамен қамтамасыз етуді болжайды. Жарамсыз деп белгіленген жазбаларды қуат шектеулері емес, толқын ұзындығы шектеулері ретінде қарастырыңыз.
Есте сақтауға тұрарлық негізгі сандар
• Диодтың берілу жылдамдығы әдетте 1000-нан 6000 мм/мин-ге дейін жетеді, бұл 3 көз түрінің ішіндегі ең баяуы.
• Портал CO2 беттік гравюра жұмыстары үшін машиналар орташа есеппен 300-ден 600 мм/с-қа дейін.
• Galvo шабуыл жасайды талшықты лазерлік таңбалау машиналары 7000 мм/с дейінгі жылдамдықпен сыпыру.
• Ағашқа ою жасау қуатын 10-15 пайызға азайту шеткі күйген жерлерді көрінетін контраст жоғалтпай жояды.
• Әдетте 2 жарық өту бір баяу, ыстық өтуге қарағанда акрил жиектерін таза етеді.
• The Fabricator басылымының хабарлауынша, сығылған ауа қазір көптеген талшықты кесу жұмыстарында жиек сапасы бойынша азотпен бәсекелесе алады.
Тест торын қалай іске қосу керек
10 мм шаршылардан 5-ке 5 өлшемді тор салыңыз. Диаграммада көрсетілген диапазонды қамтитын әрбір жолға жылдамдық және әрбір бағанға қуат деңгейін тағайындаңыз.
Торды сіз өндіретін партиядан алынған қалдықтарға ойып жазыңыз. Желім мөлшері, ылғалдылығы және жабын қалыңдығы парақтар арасында ауысады, сондықтан партиялық қалдықтар жалғыз шынайы үлгі болып табылады.
Ең таза шаршыны таңдап, машинаны, материалды, фокус биіктігін және өту санын тіркеңіз. Popular control бағдарламалық жасақтамасына бүкіл торды автоматтандыратын кіріктірілген материалды сынау генераторы кіреді.
Әрбір сынақты Америка Лазер Институтының нұсқауларына сәйкес толқын ұзындығымен өлшенген көз қорғанысымен өткізіңіз және түтінді сүзгіден өткізіңіз. лазерлік машиналарға арналған түтін шығарғышOSHA-ның лазерлік қауіптерге шолуы жаңа жұмыс орнын орнатып жатқан кез келген адам үшін қысқа және пайдалы оқулық болып табылады.
Операторлардың нақты қоятын сұрақтары
3 мм фанераның шеттерінің күйіп кетуіне қандай жылдамдық кедергі болады?
Кесу жылдамдығын сақтаңыз, қуатты 10-15 пайызға төмендетіңіз және кесу кеш басталса, екінші рет кесуді қосыңыз. Бетке жабыстыратын таспа және тұрақты ауа көмегі қалған күйіктің көп бөлігін кетіреді.
Неліктен менің жаңа 20W модуль ескі параметрлерімде ағаш жағады 10W сүйді ме?
Бірдей сандардағы оптикалық қуаттың екі еселенуі нүктедегі энергияны екі есеге арттырады. Қуат көрсеткішін бірінші болжам ретінде екіге бөліңіз, содан кейін жылдам тормен нақтылаңыз.
Қандай параметрлер тот баспайтын болатты сұр емес, қара етеді?
Басты баяулатыңыз, жиілікті 40-тан 60 кГц-ке дейін көтеріңіз және импульс бетті жарып жібермей, қыздыратындай етіп фокусты аздап алып тастаңыз. MOPA және Q-коммутацияланған көздер арасындағы айырмашылық импульсті басқарудың неліктен реңкті анықтайтынын түсіндіреді.
Орнатуларды бұзатын жиі кездесетін қателіктер
• Алдымен қуатты масштабтамай, әртүрлі ватттар арасындағы мәндерді көшіру.
• Контроллерлер арасында ауысқан кезде мм/с мәндерін мм/мин мәндерімен шатастыру.
• Фокустан тыс гравюра, бұл дақтарды кеңейтіп, ұсақ бөлшектерді кетіреді.
• Бір баяу, ыстық пасты пайдалану, мұнда екі жеңіл пас тазарақ кеседі.
• Жұмыс кезінде ауа көмегін өткізіп жіберу және түтін қалдықтарының сәуле энергиясын сіңіруіне мүмкіндік беру.
• Бір парақта сынақтан өткізу, содан кейін басқа партияда өндіру.
• Қуаттың 100 пайызға дейін төмендеуі және лампаның немесе диодтың қызмет ету мерзімінің қысқаруы.
• Линзаны тазалауды елемеу; лас линза номиналды шығыс қуатының үлкен бөлігін сіңіруі мүмкін.
Алдын ала гравюралау параметрлерін тексеру тізімі
✓ Мәндерді енгізбес бұрын контроллеріңіз қай жылдамдық бірлігін көрсететінін растаңыз.
✓ Фокусты берілген өлшеуішпен немесе құрылғының автофокустау режимін пайдаланып орнатыңыз.
✓ Қуатты құрылғыңыздың нақты номиналды ваттына дейін өлшеңіз.
✓ Өндіріс партиясынан алынған қалдықтарға 25 шаршы сынақ торын іске қосыңыз.
✓ Әрбір кесу операциясы үшін ауа көмекшісін қосыңыз.
✓ Апта сайын линзаны тазалап, сәуленің туралануын тексеріңіз.
✓ Жеңіс мәндерін материалмен, фокус биіктігімен және өту санымен тіркеңіз.
Жиі Қойылатын Сұрақтар
Неліктен менің нәтижелерім табылған барлық параметрлер кестесінен өзгеше?
Диаграммалар белгілі бір машинаға, линзаға және материал партиясына реттеледі. Оптикалық қуатыңыз, фокус биіктігіңіз және тіпті фанер желімінің мөлшері нәтижені өзгертеді. Жарияланған кез келген мәнді бастапқы нүкте ретінде қарастырыңыз, содан кейін өндіріске кіріспес бұрын өз қорыңызда шағын сынақ торын іске қосыңыз.
6000 мм/мин 100 мм/с-пен бірдей ме?
Иә. мм/с алу үшін мм/мин мәнін 60-қа бөліңіз. Диод бағдарламалық жасақтамасы әдетте мм/мин көрсетеді, ал көпшілігі CO2 ал талшықты контроллерлер мм/с пайдаланады, сондықтан түрлендірмей көшірілген мән алпыс есе тым ыстық немесе тым жылдам жұмыс істейді. Контроллеріңіз қай құрылғыны бірінші күтетінін әрқашан растаңыз.
Неліктен бірдей фанер парақтар арасында әртүрлі ойылады?
Фанера желім түріне, өзек түріне және ылғалдылығына байланысты өзгереді, және әрбір фактор бетінің сіңіретін энергия мөлшерін өзгертеді. Ылғалды цехта сақталатын парақ құрғақ параққа қарағанда айтарлықтай көп қуатты қажет етуі мүмкін. Әрбір жаңа партиядан алынған қалдықтарды тексеріп, айырмашылықтарды жазып алыңыз.
Диодты лазер мөлдір акрилді кесе ала ма?
Жоқ. Көк диодтың толқын ұзындығы мөлдір акрил арқылы сіңірілудің орнына тікелей өтеді, сондықтан парақ әрең қызады. Қара немесе мөлдір емес құйылған акрил жақсы гравюра жасайды, бірақ мөлдір парақты кесу тиесілі CO2 материал толқын ұзындығының ұзынырақ болуын толығымен дерлік сіңіретін машиналар.
Тот баспайтын болатқа талшықты лазер қандай жиілікті қолдануы керек?
Қараңғы, тегіс дақтар үшін 40 және 60 кГц аралығында, ал агрессивті материалды кетіру қажет болған кезде шамамен 20 кГц аралығында бастаңыз. Жоғары жиіліктер бетті жарып жіберудің орнына қыздыратын жұмсақ импульстарды береді, бұл тот баспайтын болаттан жасалған таза қара әрлеуге қажет нәрсе.
Бірнеше жеңіл пас бір күшті пастан жақсы ма?
Әдетте, иә. 2 немесе 3 жеңіл өту жылудың таралуына уақыт береді, бұл акрил жиектерінің түзу болуын және ағашта күйіктің аз болуын білдіреді. Бір баяу, ыстық өту энергияны шоғырландырады, керфті кеңейтеді және шайырлы материалдарда тұтану қаупін арттырады.
h8 фокусы нәтижені қаншалықты өзгертеді?
Сәуле тек фокус нүктесінде ғана номиналды қарқындылыққа жетеді. Тіпті 1-2 мм қателік дақтарды кеңейтеді, бөлшектерді жұмсартады және сізді қосымша күшпен өтеуге мәжбүр етеді. Әрбір материалдың қалыңдығына және кез келген линзаны немесе саптаманы ауыстырғаннан кейін фокусты қайта бағыттаңыз.
Маған гравировка үшін ауа көмегі қажет пе, әлде тек кесу үшін бе?
Кесу әрқашан қажет, себебі ауа ағыны балқытылған қалдықтарды тазартады және жалынды басады. Гравюра үшін төмен қысымды ауа түтінді линзадан аулақ ұстау және қалдықтардың дақтарын азайту арқылы көмектеседі, дегенмен өте жақсы фотосурет жұмыстары кейде ағынды азайтқанда тазарақ болады.
Неліктен менің гравюрам жоғары жылдамдықта өшеді?
Жылдамдық сәуленің әр нүктеге түсетін энергиясын бөледі. Беру жылдамдығын екі еселеу жануды шамамен екі есеге арттырады, сондықтан жылдамдық қуаттан асып кеткенде дақтар бозғылт және дақтарға айналады. Не баяулатыңыз, не қуатты арттырыңыз, не дизайнға сәйкес келсе, ашық түсті таңдаңыз.