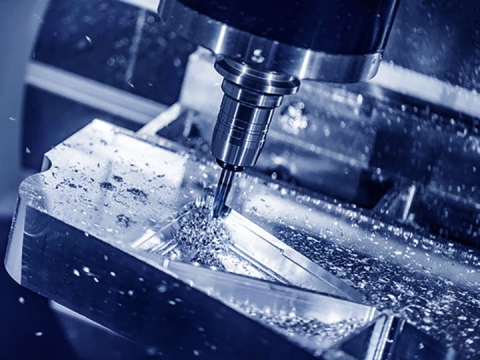
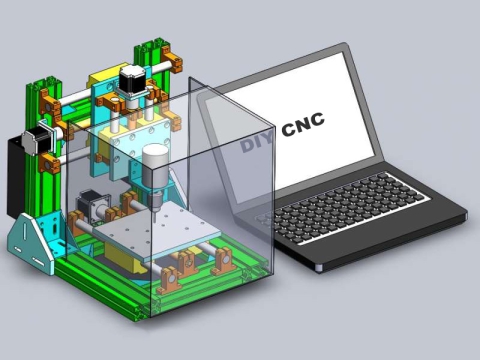
CNC диірмендері бір уақытта фрезерлік жұмысты орындау үшін 3, 4 немесе 5 осьтері бар компьютерлік сандық басқарылатын фрезерлік станоктар.
CNC фрезері - бұл жоғары жылдамдықты шпиндельі, жоғары қуатты сервомоторы және ауыр салмақты машина төсек құрылымы бар жоғары дәлдіктегі металл өндіруші, ол CNC өңдеу орталығы және фрезерлеуді, бұрғылауды, бұрғылауды, жонуды және бұрауды орталықтандырылған өңдеуді орындай алады.
CNC фрезері компьютерді бағдарлама жұмысын басқару, станокты жұмысқа жіберу және соңғы фрезерлік тапсырманы орындау үшін пайдаланады. Сондықтан, егер жаңадан бастағандар CNC диірменін оңай басқаруды үйренгісі келсе, олар компьютерлер мен CNC туралы белгілі бір негізгі білімге ие болуы керек.
Жаңадан бастаушылар дұрыс операциялық қадамдармен күресуде, ал CNC машинистері алға жылжу жолында. Ең жақсы пайдалану нұсқауларын қалай табуға болады?
Мұнда сіз бастаушы немесе кәсіпқой болсаңыз да, CNC фрезасын оңай басқаруға арналған 9 оңай орындалатын қадамдар берілген.
CNC фрезерлік станоктың жұмыс қадамдары
1-қадам. Анықтамалық нүктеге оралыңыз
2-қадам. Станок үстелін машинаның ортасына жылжытыңыз (теріс пернені басыңыз, әйтпесе ол асып кетеді) және дайындаманы үстелге қойыңыз.
3-қадам. Дайындаманы туралау үшін индикаторды пайдаланыңыз, содан кейін дайындаманы қысыңыз (егер дайындама рұқсат етсе, оны қысқаннан кейін фрезерлеуге болады, содан кейін циферблат индикаторы енді туралау үшін пайдаланылмайды); егер сіз жалпақ мұрынды тістеуіктерді қолдансаңыз, алдымен жақтарды түзетуіңіз керек.
4-қадам. Құралды баптау: шпиндель құралды баптау құралымен жабдықталған, шпиндель алға қарай бұрылады (фотоэлектрлік құралды баптау құралы айналмайды), 1-ші бағыттағы құралды орнату, жұмыс интерфейсін қол дөңгелегіне бұру (басу), 1-ші құралды дайындаманың оң жақ шетіне жылжыту, содан кейін— Дайындаманы X бағытында дәл болғанша баяу жақындатыңыз, аспапты X бағыты бойынша анық емес жылжытыңыз (салыстырмалы координат Z бағытында емес). X бағытында, содан кейін құралды дайындаманың сол жақ шетіне жылжытыңыз, содан кейін дайындамаға + X бағытымен дәл болғанша баяу жақындаңыз, аспапты Z бағытында көтеріңіз (X бағытында қозғала алмайды), осы уақытта X бағытында салыстырмалы координат мәнін есте сақтаңыз, мән алу үшін оны 2-ге бөліңіз, содан кейін бұл мәнді + X бағытына жылжытыңыз, осы уақытта машина координатасын дәл жазыңыз және дайындаманың координат жүйесін дәл толтырыңыз.
5-қадам. Осылайша, құралды Y бағытында + Y-ден -Y-ге дейін орнатыңыз.
6-қадам. Z-бағыты құралын орнату: құралды орнату үшін өлшеуіш өлшегіш, өлшеуіш штанга, Z бағытын орнату құралы және т.б. пайдаланыңыз, дәл болғаннан кейін ағымдағы машина координатының мәніне теріс мән қосыңыз (өлшегіш өлшегіш, өлшеуіш таяқша, Z бағытын орнату құрылғысы және т.б.) Қалыңдығы дайындаманың координаттар жүйесіне толтырылады.
7-қадам. Қолмен өңделген бағдарламаны іске қосып жатсаңыз, құрал компенсациясына құрал радиусының өтелу мәнін де толтыруыңыз керек.
8-қадам. Қолмен бағдарламалауды іске қосыңыз: бағдарламаны шақырыңыз, автоматты түймесін басыңыз, бір сегментті басыңыз, содан кейін бастау үшін цикл түймесін басыңыз.
9-қадам. Автоматты бағдарламалауды іске қосыңыз: DNC (тікелей сандық басқару) түймесін басыңыз, бір сегментті басыңыз, бастау үшін цикл түймесін басыңыз, ал компьютердегі байланыс бағдарламалық құралы жіберу түймесін басыңыз.
CNC фрезерлік станокты пайдалану ережелері
⇲ Оператор пайдаланылатын CNC фрезерлік станоктың құрамын, құрылымын және пайдалану ортасын білуі және станоктың пайдалану нұсқаулығының талаптарына сәйкес қатаң түрде жұмыс істеуі және дұрыс жұмыс істемеуінен туындаған ақауларды болдырмауға тырысуы керек.
⇲ Станокпен жұмыс істегенде, қажетінше дұрыс киініңіз.
⇲ Жұмысты бастамас бұрын үстелдегі, бағыттаушы жолдағы, сырғымалы беттегі және т.б. кедергілер мен өлшеу құралдарын алып тастаңыз және қысқыш құралды уақытында алып тастаңыз. Механикалық, гидравликалық, пневматикалық және басқа жұмыс тұтқаларының, клапандардың, ажыратқыштардың және т.б. жұмыс істемейтін күйде екенін тексеріңіз және пышақ ұстағышының жұмыс істемейтін күйде екенін тексеріңіз. Қораптағы майдың көрсетілген масштабта екенін тексеріңіз және майлау кестесіне немесе нұсқаулыққа сәйкес майды қосыңыз.
⇲ Кезекті түрде қосыңыз және өшіріңіз, 1-ші CNC машинасын қосыңыз, содан кейін CNC жүйесін қосыңыз, 1-ші CNC жүйесін, содан кейін станокты өшіріңіз.
⇲ Құрылғыны қосқаннан кейін машина координаталар жүйесін орнату үшін анықтамалық нүктеге оралыңыз.
⇲ Үстелді X және Y осінің бағыттары бойынша қолмен жылжытқанда, Z осі қауіпсіз h8 күйінде болуы керек және қозғалыс кезінде құралдың қалыпты қозғалатынын бақылаңыз.
⇲ Құралды дұрыс орнатыңыз, дайындаманың координат жүйесін анықтаңыз және деректерді тексеріңіз.
⇲ Бағдарлама енгізілгеннен кейін оның дұрыстығына көз жеткізу үшін кодты, нұсқаулықты, мекенжайды, мәнді, таңбаны, ондық бөлшекті және грамматиканы тексеруді қоса, мұқият тексеру керек.
⇲ Бағдарламаны жөндеуден кейін, ресми кесу процесінің алдында бағдарламаның, құралдың, бекітпенің, дайындаманың, параметрлердің және т.б. дұрыстығын қайта тексеріңіз.
⇲ Құрал компенсациясының мәні енгізілгеннен кейін құрал компенсациясының нөмірін, өтеу мәнін, белгісін және ондық үтірді мұқият тексеру керек.
⇲ Кескіштерді технологиялық ережелер мен процедураларға сәйкес қысыңыз және пайдаланыңыз. Формальды өңдеуді орындамас бұрын енгізілген бағдарламалар мен параметрлерді мұқият тексеріп, өңдеу кезінде аспап пен дайындаманың соқтығысуын және станок пен аспаптың зақымдануын болдырмау үшін бағдарламаны сынақтан өткізу керек.
⇲ Дайындаманы қысу кезінде айлабұйымның құралдың қозғалысына кедергі келтіретінін тексеріңіз.
⇲ Сынақтық кесу кезінде беру жылдамдығын өзгерту қосқышын төмен беріліске бұру керек. Құрал дайындамаға барғанда 30-50mm, Z осінің қалған координат мәндерінің және X және Y осінің координат мәндерінің өңдеу бағдарламасы деректеріне сәйкес келетінін тексеру үшін ол беруді ұстау режимінде болуы керек.
⇲ Құралды қайрағаннан және құралды өзгерткеннен кейін құралдың ұзындығын қайта өлшеп, құралдың ығысу мәні мен құралдың ығысу нөмірін өзгерту керек.
⇲ Бағдарлама түзетілгеннен кейін өңделген бөлікті мұқият есептеп, мұқият тексеру керек.
⇲ Қолмен үздіксіз беру жұмысы кезінде әртүрлі қосқыштар таңдаған позициялардың дұрыстығын тексеріп, оң және теріс бағыттарды анықтап, содан кейін әрекетті орындау керек.
⇲ Құрылғыны қосқаннан кейін термиялық тепе-теңдікке жету үшін құрылғының 15 минуттан астам бос жұмыс істеуіне мүмкіндік беріңіз.
⇲ Өңдеу аяқталғаннан кейін, X, Y және Z осьтерін жүрістің ортаңғы күйіне жылжытыңыз және станоктың дұрыс жұмыс істемеуіне байланысты қате жұмыс істеуін болдырмау үшін шпиндельдің айналу жиілігі мен берілу жылдамдығын ауыстырып-қосқыштарды төменгі беріліс күйіне орнатыңыз.
⇲ Станоктың жұмысы кезінде қалыптан тыс жағдайлар анықталғанда, станоктың барлық қозғалыстары мен операцияларын тоқтату үшін қызыл авариялық тоқтату түймесін дереу басу керек. Ақаулықтарды жойғаннан кейін құрылғыны қайтадан іске қосып, бағдарламаны орындауға болады.
⇲ Пышақты тиеу және түсіру кезінде алдымен құрал тұтқасын ұстаңыз, содан кейін құралды өзгерту қосқышын басыңыз; құралды орнатқан кезде, құрал тұтқасының толық орнатылғанын және тартылғанын растағаннан кейін тұтқаны босатыңыз. Құралды ауыстыру кезінде шпиндельді іске қосуға тыйым салынады.
⇲ Станок дабылы пайда болған кезде, оның себебін дабыл нөміріне сүйене отырып анықтау және уақытында жою қажет.
⇲ Мұғалімнің рұқсатымен CNC станокпен желіге қосылған компьютерге U (қатты) дискі мен CD-ROM енгізуге, сондай-ақ компьютердегі бағдарламаларды өзгертуге немесе жоюға рұқсат етілмейді.
⇲ Өңдеуден кейін сайтты тазалаңыз, темір үгінділерін тазалаңыз CNC станогы, рельс бетін тазалап сүртіңіз, майлаңыз және тот басуды болдырмаңыз.
Ойланатын нәрселер
Бір сөзбен айтқанда, CNC фрезерлік станокты басқаруда шебер болу бір күнде қол жеткізуге болатын нәрсе емес. Жаңадан бастаушыдан тәжірибелі маманға айналу үшін белгілі бір уақыт аралығында жинақталған практикалық жұмыс қажет. Жылдам жетістікке асықпауды ұмытпаңыз.